
송전탑 기초의 자재 인출 단계에서 앵커 볼트 직경은 일반적으로 하중이 아닌 베이스플레이트 형상에 의해 고정됩니다. 1인치 등급 36 로드가 설계 향상에 필요한 항복 용량의 약 1/3만 제공할 수 있는 경우 실용적인 솔루션은 플레이트를 다시 드릴하는 것이 거의 없습니다. 로 이동하는 것입니다 ASTM F1554 등급 105 같은 직경으로. 이 등급은 최소 항복 강도가 105ksi인 담금질 및 템퍼링된 합금강 앵커 볼트로, 등급 55의 항복 강도의 거의 두 배, 등급 36의 항복 강도의 거의 세 배입니다.
주요 결론: 설계에 고강도, 예측 가능한 연성 및 인정된 구조 앵커 사양이 필요한 경우 ASTM F1554 등급 105가 무거운 앵커에 적합한 기본값입니다. 세 가지 세부 사항이 의도한 대로 작동하는지 여부를 결정합니다. 즉, 기계적 값이 직경 2-1/2인치 이상으로 떨어지고, 로드를 용접해서는 안 되며, 너트와 와셔 조합이 125ksi 인장 등급과 일치해야 합니다.
F1554 사양에는 헤드 앵커 볼트, 직선형 앵커 로드 및 구부러진 앵커 볼트가 포함됩니다. 등급 이름의 숫자는 보장된 최소 항복 강도(ksi)입니다. 36등급은 탄소강을 사용하고, 55등급은 고강도 탄소강을 사용하며, 105등급은 담금질 및 템퍼링된 중탄소 합금강을 필요로 합니다. 차이점은 미용적인 것이 아니라 야금학적이며 모든 테스트 보고서에 나타납니다.
ASTM F1554 등급 105는 1/2인치부터 표준의 기계 테이블이 적용되는 최대 직경까지 사용할 수 있습니다. 아래 표에는 재료가 공장을 떠나기 전에 인증된 테스트 보고서가 충족해야 하는 값이 나열되어 있습니다.
105ksi 최소 생산량
1/2 ~ 2-1/2인치 범위에서 보장됩니다. 등급 이름의 "105"는 목표가 아닌 약속입니다.
15% 최소 신장
일반적인 현장 조건에서 취성 파괴 없이 굽힘, 정렬 및 장력을 가할 수 있는 충분한 연성을 갖습니다.
담금질 및 템퍼링된 합금강
열처리는 바 섹션 전체에 걸쳐 일관된 템퍼링 마르텐사이트 구조를 생성합니다.
| 재산 | 직경 1/2 - 2-1/2인치 | 직경이 2-1/2인치 이상입니다. |
|---|---|---|
| 인장 강도, 최소(ksi) | 125 | 115 |
| 항복 강도, 최소(ksi) | 105 | 95 |
| 신장률(2인치, 최소)(%) | 15 | 15 |
| 면적 감소, 최소(%) | 45 | 45 |
| 재료 및 열처리 | 중탄소 합금강, 담금질 및 템퍼링 | |
특대 직경 행은 사양 실수가 발생하는 곳입니다. 많은 구조적 세부 사항에서는 직경에 관계없이 105ksi의 수율을 가정하지만 표준 자체는 직경이 큰 바에서 더 낮은 값을 요구합니다. 밀 인증서를 수락하기 전에 항상 제조업체에 실제 직경을 확인하십시오.
등급을 선택하는 것은 강도 대비 비용을 비교하는 연습입니다. 아래 비교에서는 세 가지 F1554 등급을 배치하여 이들 사이의 실제 간격을 볼 수 있습니다.
| 재산 | 36학년 | 55학년 | 105학년 |
|---|---|---|---|
| 최소 항복 강도(ksi) | 36 | 55 | 105 |
| 최소 인장 강도(ksi) | 58 | 75 | 125 |
| 전형적인 재료 | 탄소강 | 탄소강, normalized for large sizes | 합금강, 담금질 및 템퍼링 |
| 용접 거동 | 일반적인 예방 조치를 취하면 용접 가능 | 표준 범위 내에서 용접 가능 | 용접용이 아님 |
| 상대적 재료비 | 최저 | 보통 | 최고 |
36학년은 가벼운 기초와 임시 작업을 다룹니다. 55등급은 대부분의 일반적인 기둥 바닥판 앵커를 처리합니다. 105등급은 뒤집히는 순간, 동적 장비 부하 또는 제한된 베이스플레이트 크기로 인해 더 큰 볼트를 위한 공간이 없을 때 프리미엄을 얻습니다. 인장 용량은 직경의 제곱에 비례하므로 등급 55에서 등급 105로 이동하면 동일한 작업 하중에서 2-1/4인치 로드를 약 1-3/4인치로 줄일 수 있으며 베이스플레이트, 가장자리 거리 및 매립 깊이가 한 단계로 줄어듭니다.
105등급은 단순히 일반적인 의미에서 더 강한 것이 아닙니다. 담금질 및 템퍼 사이클은 균열 없이 구부릴 수 있을 만큼 충분한 연성을 유지하면서 높은 항복 강도를 제공하는 템퍼링된 마르텐사이트를 생성합니다. 현장에서 최소 연신율 15%는 중요합니다. 왜냐하면 건설자는 일반적으로 잘못 정렬된 앵커 로드를 제 위치로 다시 스프링하거나 형판과 일치하도록 J 앵커의 상단 다리를 구부리기 때문입니다.
직경이 2-1/2인치 이상인 경우 ASTM F1554 등급 105는 최소 항복량 95ksi, 최소 인장력 115ksi로 단계적으로 낮아졌습니다. 설계에서 3인치 로드를 사용하고 여전히 105ksi 수율을 가정하는 경우 연결은 보장된 용량보다 약 10% 더 높게 계산됩니다. 아래 막대 차트는 등급군 전체의 산출량을 보여줍니다.
F1554 등급별 최소 항복 강도(ksi)
36
36학년
55
55학년
105
105학년
95*
105학년 >2-1/2 in.
막대 높이는 ksi 값에 맞게 조정됩니다. *값은 2-1/2인치 직경 이상에 적용됩니다.
ASTM A123/A153에 따른 용융 아연 도금은 내장형 강철이 긴 사용 수명을 필요로 하기 때문에 앵커 볼트의 가장 일반적인 부식 방지 방법입니다. 105등급은 고강도 합금강이며, 아연도금 전 산 세척 단계를 통해 강철에 수소를 도입할 수 있습니다. 책임 있는 제조업체는 산세척 시간과 수조 온도를 제어하며, 많은 프로젝트 사양에서는 아연 도금 후 수소 취성 검증을 추가합니다. 마감재 및 공정 위험에 대한 전체 검토를 보려면 당사를 참조하십시오. 볼트 표면 처리 유형 전체 선택 가이드 .
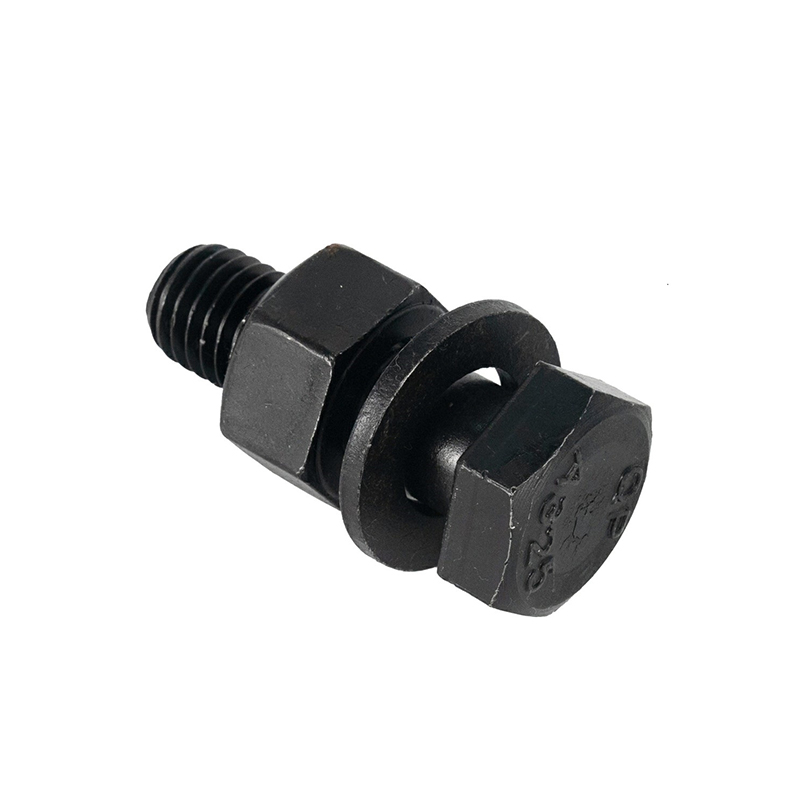
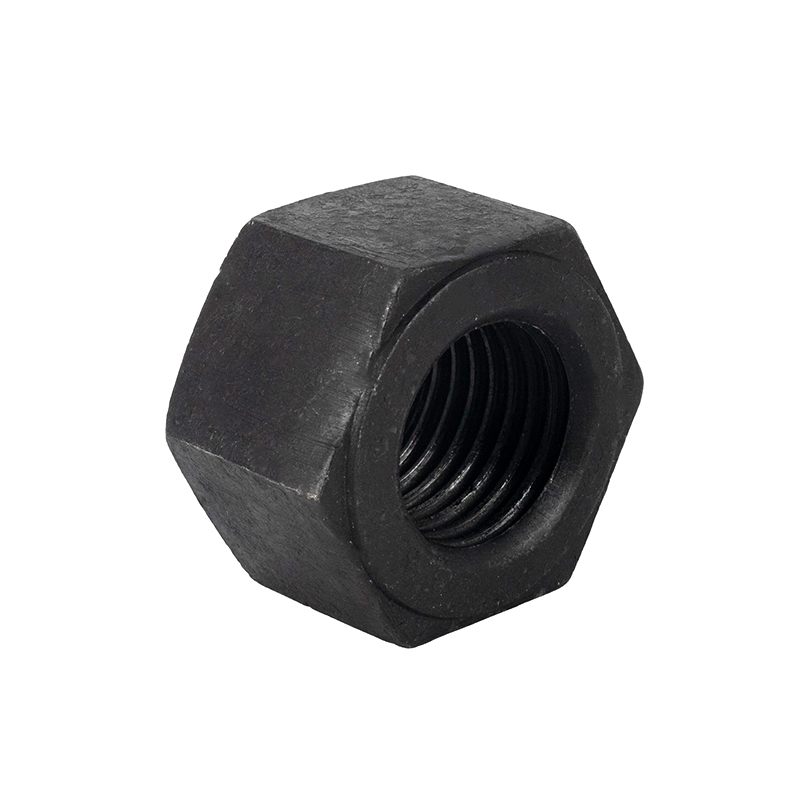
F1554 등급 105는 ASTM A563 등급 DH 또는 DH3(ASTM A194 등급 8도 인정됨)에 따른 무거운 육각 너트와 ASTM F436에 따른 경화 와셔로 조립되어야 합니다. 표준 육각 너트는 125ksi 볼트에 비해 충분히 강하지 않으며 경화 와셔를 건너뛰면 너트가 더 부드러운 강판에 끼워질 수 있습니다.
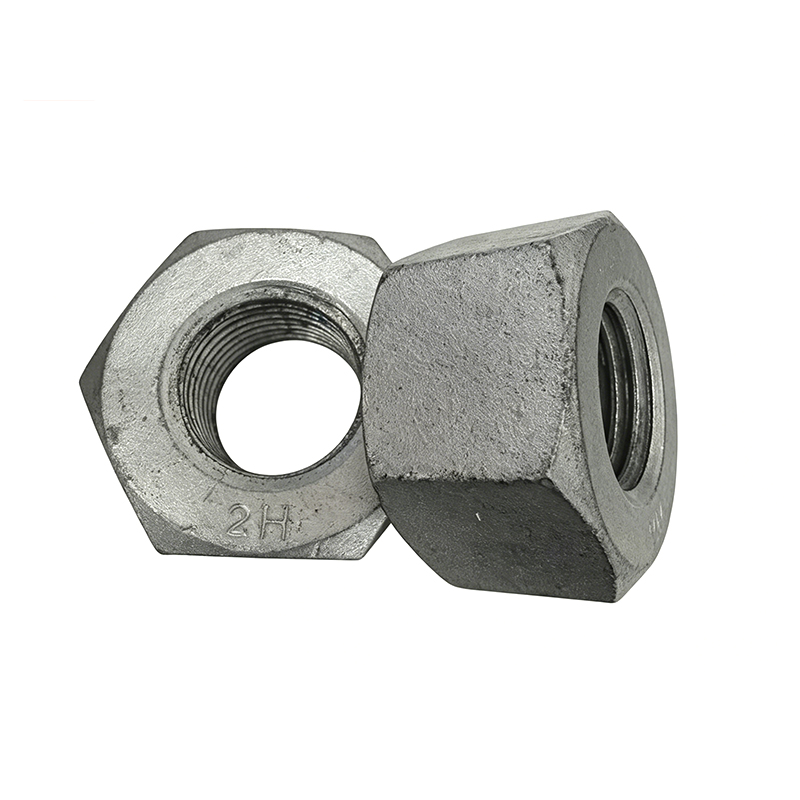
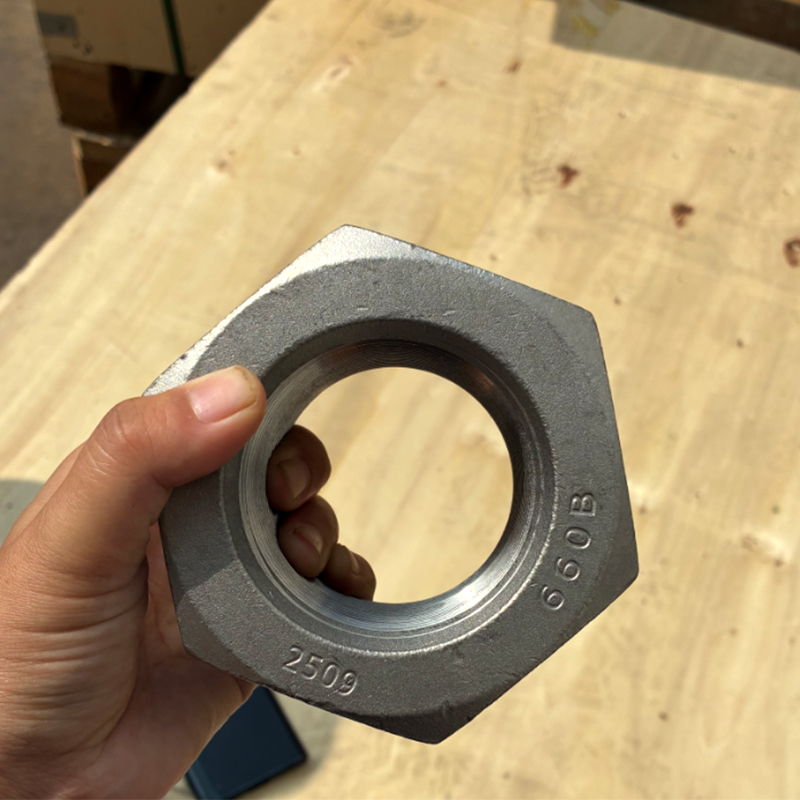 고강도 앵커 볼트용 용융 아연 도금 대형 육각 너트 용융 아연 코팅이 된 이 무거운 육각 너트는 F1554 등급 105 앵커 볼트용으로 지정되었으며, 요구되는 A563 DH 또는 DH3 강도와 일치하고 경화 와셔와 결합할 때 너트 매립을 방지합니다. 제품보기 →
용접은 담금질 및 템퍼링된 바를 템퍼링 온도 이상으로 가열하고, 열처리된 미세 구조를 파괴하고, 부드럽고 약한 열 영향 영역을 남깁니다. 따라서 F1554 시스템은 등급 105를 기계 전용 연결로 취급합니다. 앵커 레이아웃에 용접이 필요한 경우 나사형 커플러 확장을 설계하거나 등급 55로 낮추고 표준 용접 규정을 따르십시오.
Grade 105에 대한 수요는 키가 크거나 가늘거나 무거운 구조물을 따릅니다. 아래 분포는 일반적인 프로젝트 포트폴리오를 나타냅니다. 실제 혼합은 지역에 따라 다르지만 패턴은 일관됩니다. 대형 앵커 볼트를 구입할 수 없는 산업은 바로 최고 등급을 지정하는 산업입니다.
송전탑, 높은 마스트 조명 및 안테나 구조물은 풍하중으로 인해 앵커 볼트에 지속적인 장력을 가하고 지진이 발생하는 지역에서는 주기적으로 전복되도록 합니다. 산업 플랜트에서는 스키드 장착형 압축기, 분쇄기 및 파쇄기가 기초에 반복적인 하중 사이클을 생성하는 등급 105를 사용합니다. 교량 및 운송 구조물에서는 앵커 어셈블리의 강성이 동적 해석에 참여하는 표지판 지지 프레임, 갠트리 및 조명 표준에 이 기능을 사용합니다. 세 가지 경우 모두 공통 나사산은 동일합니다. 즉, 볼트 직경이 제한되어 있으므로 등급이 하중을 지탱해야 합니다.
앵커 볼트는 건설 일정에서 가장 저렴한 품목 중 하나이지만 등급이 잘못되거나 테스트 보고서가 누락되면 전체 설치 순서가 중단될 수 있습니다. 구매 사양의 중추로 다음 단계를 사용하십시오.
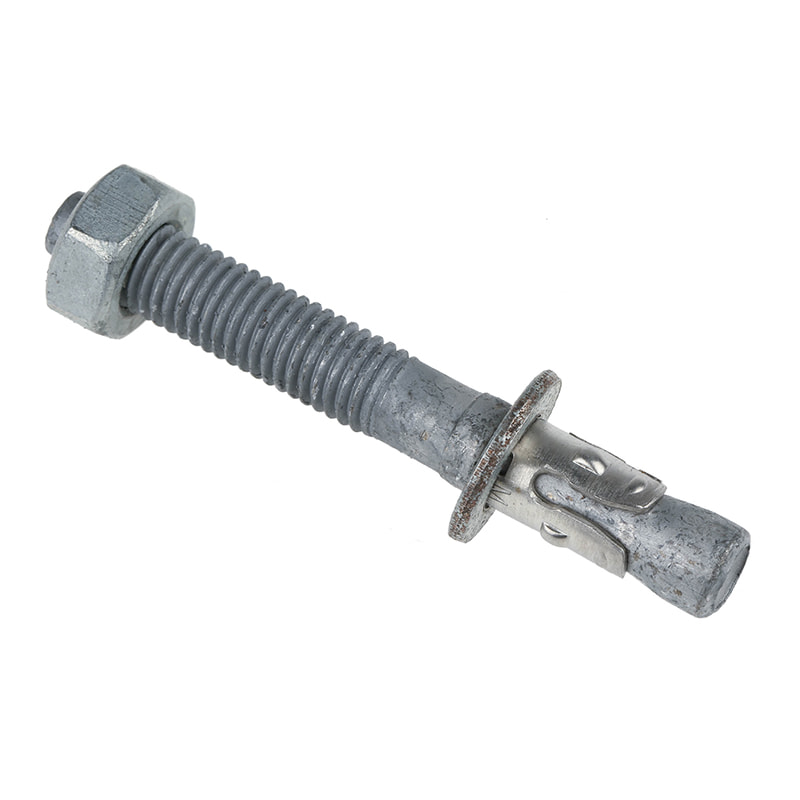
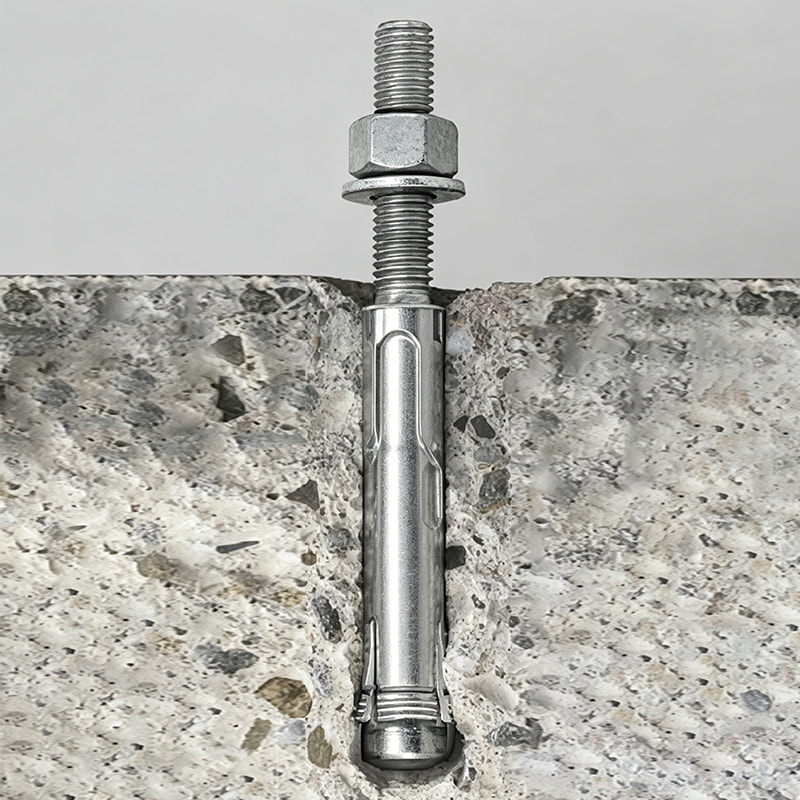 ASTM F1554 탄소강 용융 아연 도금 앵커 볼트 내식성을 위해 용융 아연 도금 처리된 F1554 등급 36, 55 또는 105의 맞춤형 앵커 볼트입니다. 이는 잘못된 등급 또는 누락된 테스트 보고서로 인해 비용이 많이 드는 발기 지연을 방지하는 데 도움이 되는 구매 단계의 핵심입니다. 제품보기 →
프로젝트 도면에 대한 사양을 확인하는 데 도움이 필요한 경우 다음을 통해 도면을 보내주십시오. 연락처 페이지 공급자와 계약하기 전에. 우리는 철골 구조물에 대한 패스너 패키지를 정기적으로 지원하며, 표준 범위를 벗어나는 크기나 맞춤형 형태에 대해서는 OEM/ODM 생산에 대해 직접 논의할 수 있습니다.
검사를 받는 것은 앵커 볼트가 콘크리트 속으로 사라지기 전 마지막 품질 게이트입니다. 짧은 체크리스트는 제공된 하드웨어를 설계 의도에 맞게 유지합니다.
프로젝트에 재테스트가 필요한 경우 제조업체와 협력하여 현장에서 조달한 대체품을 받아들이기보다는 원래 열에서 샘플을 채취하십시오. 설치 후 규정 준수 여부는 소유자의 기록에 따라 다르므로 공장 도면 및 설치 토크 기록과 함께 밀 인증서를 보관하십시오. 해당 파일은 감사 중에 적합성을 입증하는 가장 빠른 증거이기도 합니다.